Artykuł sponsorowany
Jak tolerancje plisowania wpływają na opór, powierzchnię i stabilność pracy filtra HEPA
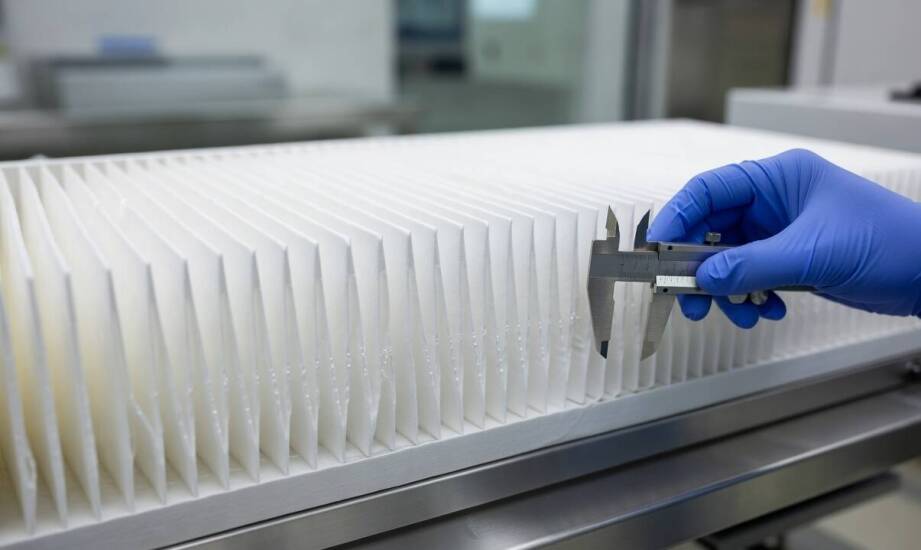
Filtr powietrza z równomiernie ułożonymi plisami utrzymuje stały opór początkowy i zapewnia przewidywalny przepływ strumienia przez całą powierzchnię medium. Wyrób z zaburzoną geometrią pakietu traci znaczną część powierzchni czynnej już na etapie uruchomienia instalacji. Lokalne zwężenia kanałów przepływowych powodują gwałtowny wzrost ciśnienia i nierównomierne obciążenie materiału zatrzymywanymi cząstkami. Różnice w zachowaniu tych wyrobów wynikają bezpośrednio z rygorystycznej kontroli tolerancji procesu technologicznego stosowanego podczas tworzenia pakietów filtracyjnych. Nawet minimalne odchylenia na etapie zaginania materiału wpływają na to, jak skutecznie gotowy moduł poradzi sobie w warunkach rzeczywistego obciążenia w pomieszczeniach o podwyższonych wymaganiach higienicznych.
Przeczytaj również: Inteligentne systemy nawilżania powietrza: jak dbać o komfort mieszkańców w zimie?
Wpływ geometrii i rozstawu plis na parametry pracy
Technologia mini-pleat pozwala uzyskać wielokrotnie większą powierzchnię filtracyjną w porównaniu z klasycznymi konstrukcjami głęboko plisowanymi o analogicznych gabarytach zewnętrznych. Zwiększenie głębokości plis znacząco podnosi powierzchnię czynną medium, co przekłada się na dłuższą żywotność wyrobu. Zmiana ta wymaga jednak niezwykle precyzyjnego rozstawienia poszczególnych fałd materiału, aby uniknąć drastycznego wzrostu oporu przepływu powyżej wartości nominalnych przypisanych do danego modelu. Optymalny dystans między plisami stabilizuje się za pomocą punktowej aplikacji kleju topliwego. Separatory te gwarantują równomierny, laminarny przepływ powietrza i skutecznie zapobiegają miejscowemu zapychaniu się materiału.
Przeczytaj również: Drzwi antywłamaniowe: ochrona dla Twojego domu
Nawet mikroskopijne odchylenia w rozstawie plis prowadzą do lokalnego przyspieszenia strumienia powietrza. Zjawisko to wywołuje szybsze narastanie oporu aerodynamicznego w trakcie ciągłej eksploatacji w rozbudowanym systemie wentylacyjnym. Testy udowadniają, że optymalnie dobrany kąt zagięcia medium oraz zagęszczenie fałd w pakiecie bezpośrednio kształtują początkowy spadek ciśnienia. Im bardziej symetryczne ułożenie materiału, tym mniejsze straty energii potrzebnej do przetłoczenia tej samej objętości powietrza. W przypadku wyrobów takich jak filtry EPA/HEPA (klasy E11, H13 i H14) precyzja geometrii decyduje o utrzymaniu rygorystycznych parametrów pracy pomiędzy kolejnymi partiami dostarczanymi do inwestora.
Przeczytaj również: Jak prawidłowo przechowywać maszyny budowlane, aby uniknąć awarii i kosztownych napraw?
Proces formowania pakietu a szczelność wyrobu
Jakość samego włókna szklanego oraz sposób jego prowadzenia przez maszyny zaginające warunkują powtarzalność ostatecznych wyników. Medium wprowadzane na linię technologiczną musi pozostawać całkowicie wolne od przypadkowych zagnieceń, mikropęknięć i naprężeń strukturalnych. Kontrolowany naciąg materiału zapewnia identyczną geometrię całego wsadu produkcyjnego, co eliminuje ryzyko powstawania słabych punktów wewnątrz ramy.
Sam etap formowania pakietu, montaż ramy oraz wylewanie uszczelnienia poliuretanowego decydują o całkowitej szczelności wyrobu. Najmniejsze luki na styku medium z obudową wywołują niepożądany efekt obejścia, który natychmiast obniża rzeczywistą klasę czystości w docelowym pomieszczeniu. Decyzje inżynieryjne obejmujące dobór separatorów, technikę aplikacji kleju czy wykorzystanie odpowiednio sztywnej ramy kształtują fizyczną stabilność konstrukcji poddawanej ciągłemu parciu. Przykładowo, zaawansowana produkcja filtrów o podwyższonej wytrzymałości wymaga integracji materiałów odpornych na wahania wilgotności i ciśnienia roboczego. Z tego powodu marka EUFILTER, obecna na rynku od 1991 roku, weryfikuje każdy egzemplarz we własnym zapleczu laboratoryjnym. Testy z wykorzystaniem cząstek MPPS zgodnie z normami PN-EN 1822 i ISO 29463 dowodzą, że asortyment dostarczany przez Eufilter spełnia surowe wymogi szczelności. Mechanizm ten pozwala wyprodukować zwalidowane moduły absolutne z zachowaniem systemu jakości ISO 9001:2015, dedykowane szpitalom i zakładom przemysłowym.
Sama klasyfikacja modułu filtracyjnego nie oddaje w pełni jego rzeczywistej wydajności w systemie klimatyzacyjnym. O finalnym efekcie oczyszczania, dobowym zużyciu energii przez wentylatory oraz interwałach wymiany serwisowej decyduje w głównej mierze precyzja wykonania fałd. Zachowanie rygorystycznych tolerancji geometrycznych zapobiega nierównomiernemu odkładaniu się zanieczyszczeń, co pozwala na pełne wykorzystanie potencjału zainstalowanego medium. Wybór wyrobu sprawdzonego indywidualnie na etapie linii produkcyjnej minimalizuje ryzyko nieoczekiwanego spadku wydajności w najbardziej wrażliwych środowiskach pracy, takich jak bloki operacyjne czy laboratoria badawcze.
Kategorie artykułów
Polecane artykuły

Grys granitowy a drenaż - korzyści dla ogrodu

Wpływ pieczątek na efektywność pracy biurowej

Prywatny psychiatra — jak wybrać odpowiedni gabinet dla siebie lub bliskich?
